Kooperation mit KEYENCE & Quantensprung in der Qualitätssicherung
für die automatisierte Serienfertigung durch KI-unterstützen Mess-Projektor
Vorbereitung auf mehrere Großprojekte & Serienanläufe in 2027
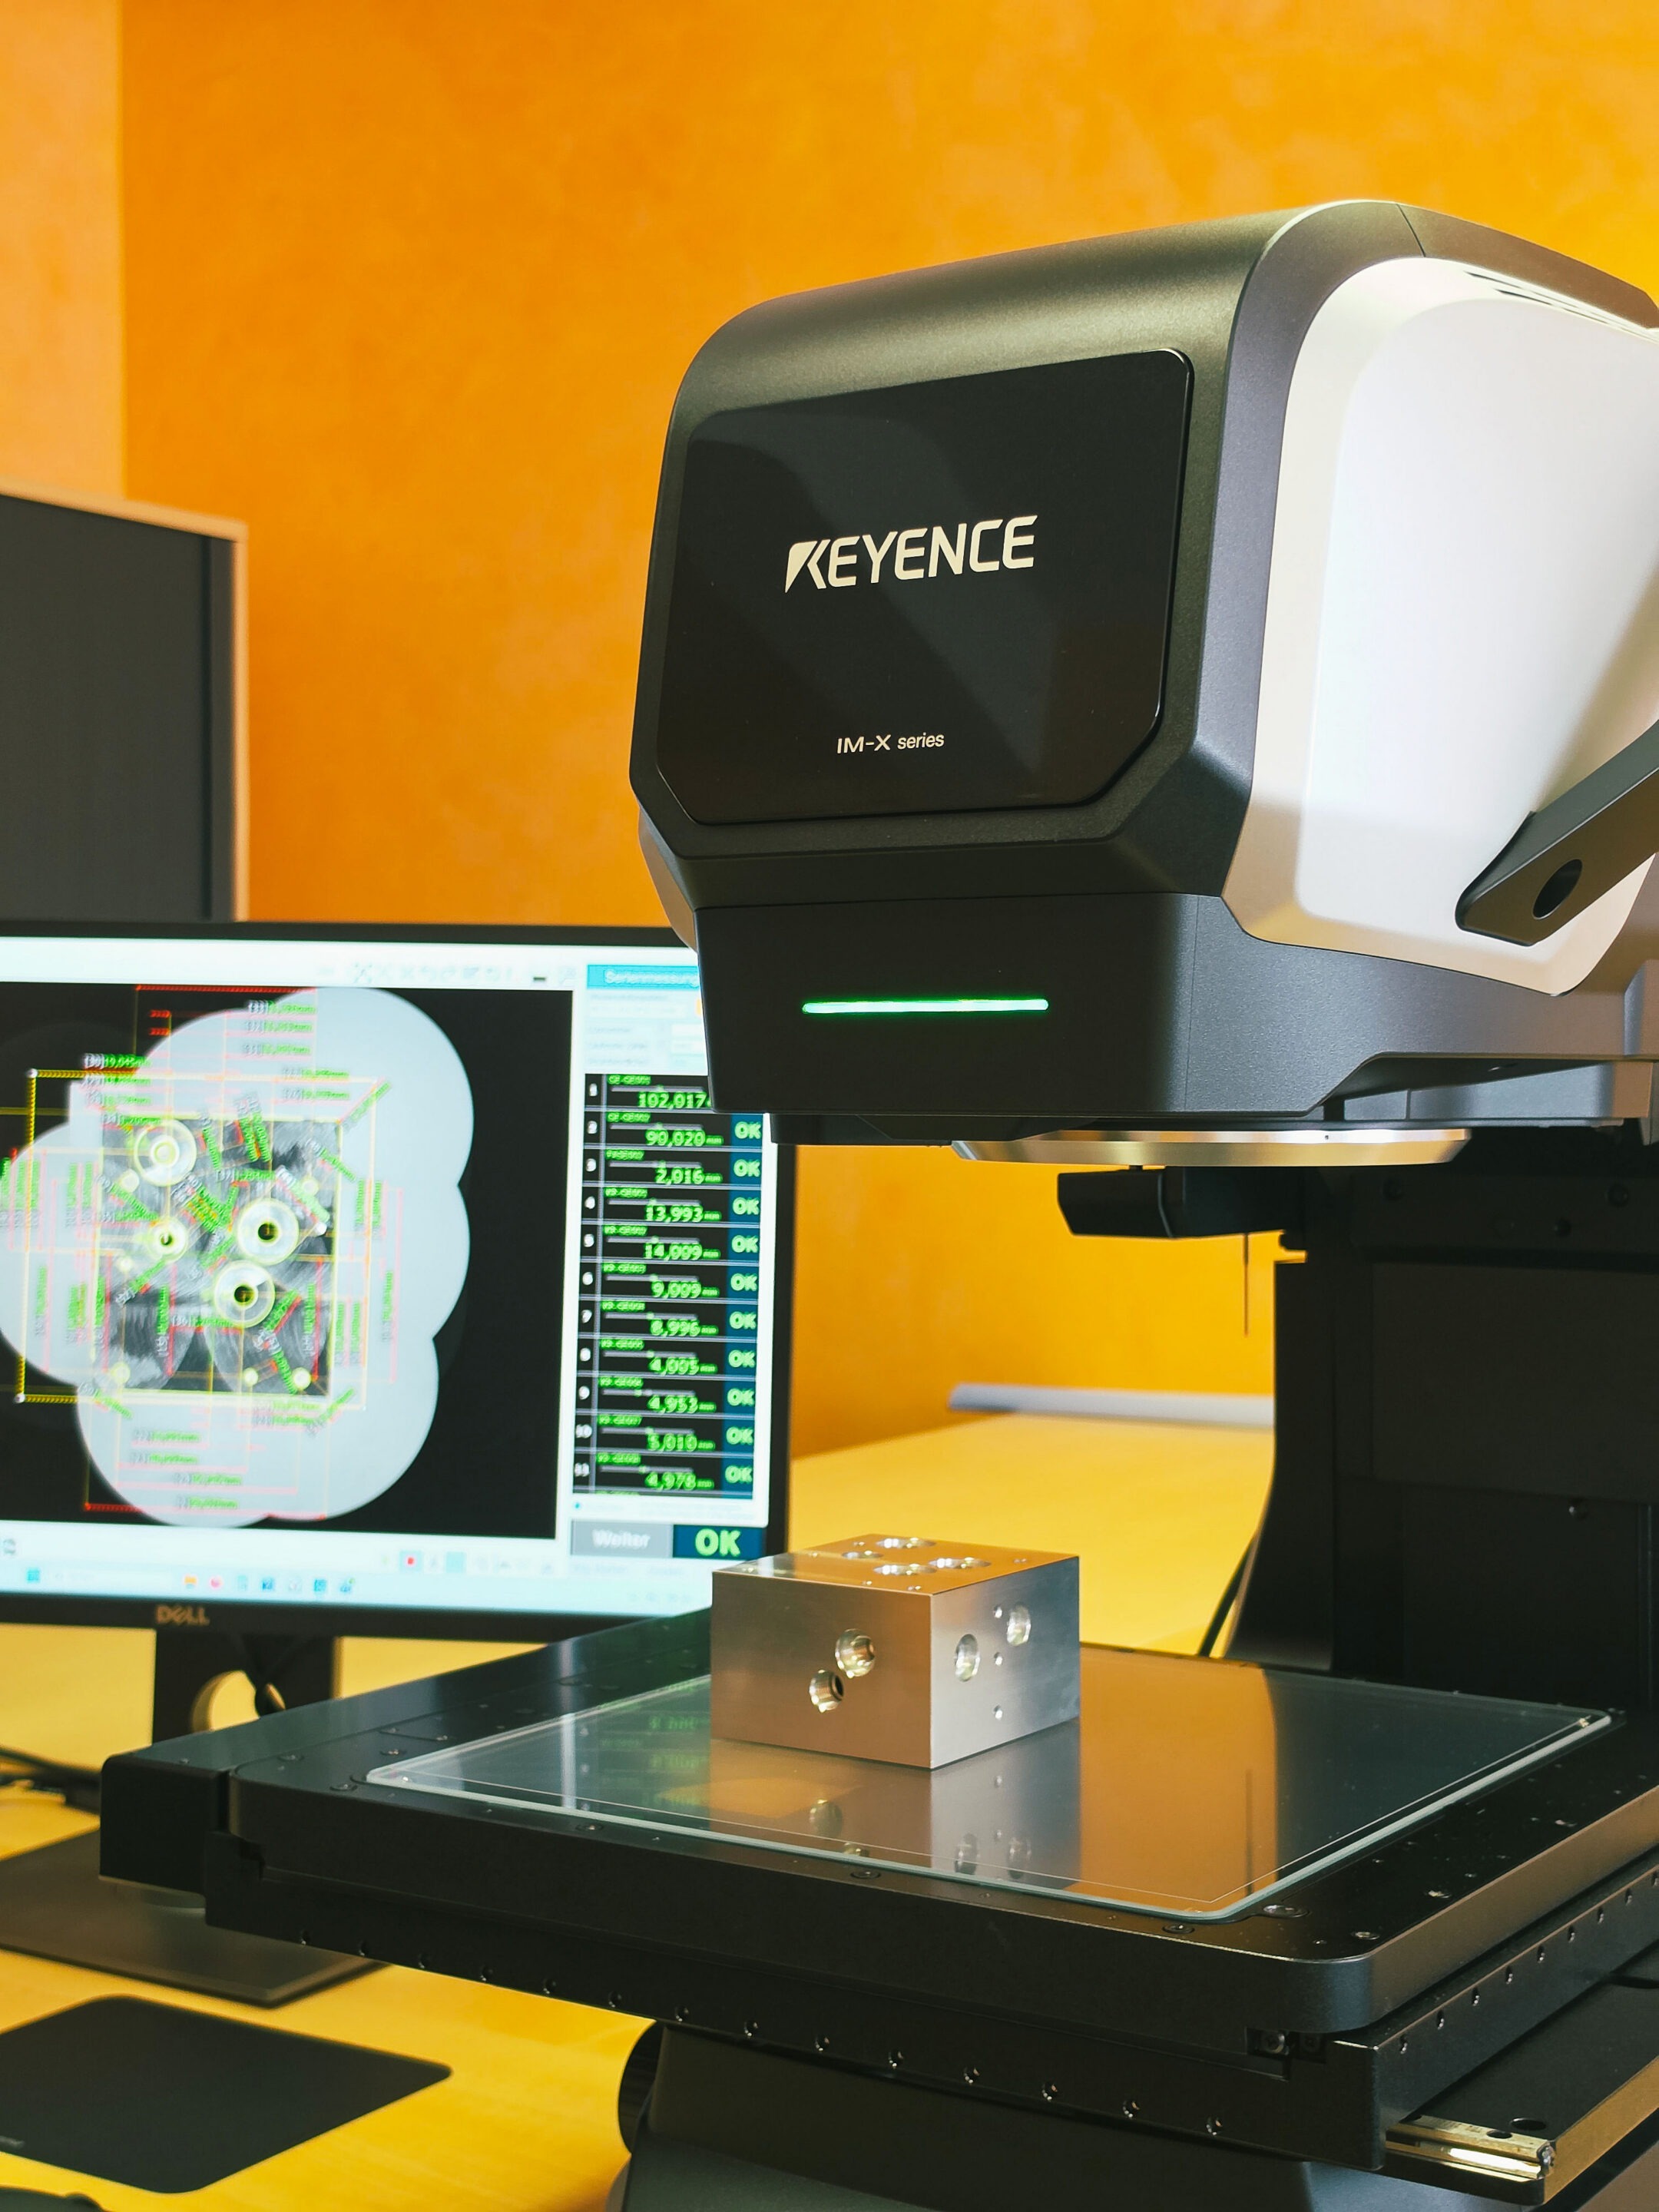
KONSTANDIN setzt mit dem digitalen Messprojektor KEYENCE IM-X1330 auf schnelle und präzise 2D- und 3D-Messungen.
Wenn mehrere Tausend hochpräzise Bauteile gefertigt und anschließend zu 100%geprüft werden müssen, sind Geschwindigkeit, Präzision und reproduzierbare Messergebnisse entscheidende Faktoren. KONSTANDIN hat deshalb seine Qualitätssicherung mit dem digitalen Messprojektor IM-X1330 von KEYENCE erweitert. Das System verbindet bildgestützte 2D-Messungen mit 3D-Höhenmessung und taktiler Messtechnik und ermöglicht die automatisierte Prüfung zahlreicher Merkmale in wenigen Sekunden.
Neue Anforderungen an die Messtechnik
Für uns gewinnt dieses Thema insbesondere mit Blick auf mehrere zukunftsweisende Projekte an Bedeutung. Ab 2027 stehen neben Großprojekten auch Serienanläufe an, bei denen mehrere Tausend sensible und präzise Bauteile gefertigt werden müssen, wobei für bestimmte Komponenten eine 100%-Prüfung erforderlich ist.
Damit entstand bereits im Vorfeld eine klare Anforderung an die Messtechnik:
Die Prüfung muss zuverlässig und präzise erfolgen – und darf dabei aber nicht zum Engpass im Produktionsprozess werden.
Gerade bei uns in der Pneumatik ist es wichtig zuverlässig innerhalb sehr enger Toleranzen zu fertigen, da bereits geringste Abweichungen an den Einzelteilen darüber entscheiden können, ob die spätere Baugruppe den Funktions- und Dichtheitsanforderungen entspricht.
Hoher Automatisierungsgrad, Kombination unterschiedlicher Messverfahren & Geschwindigkeit
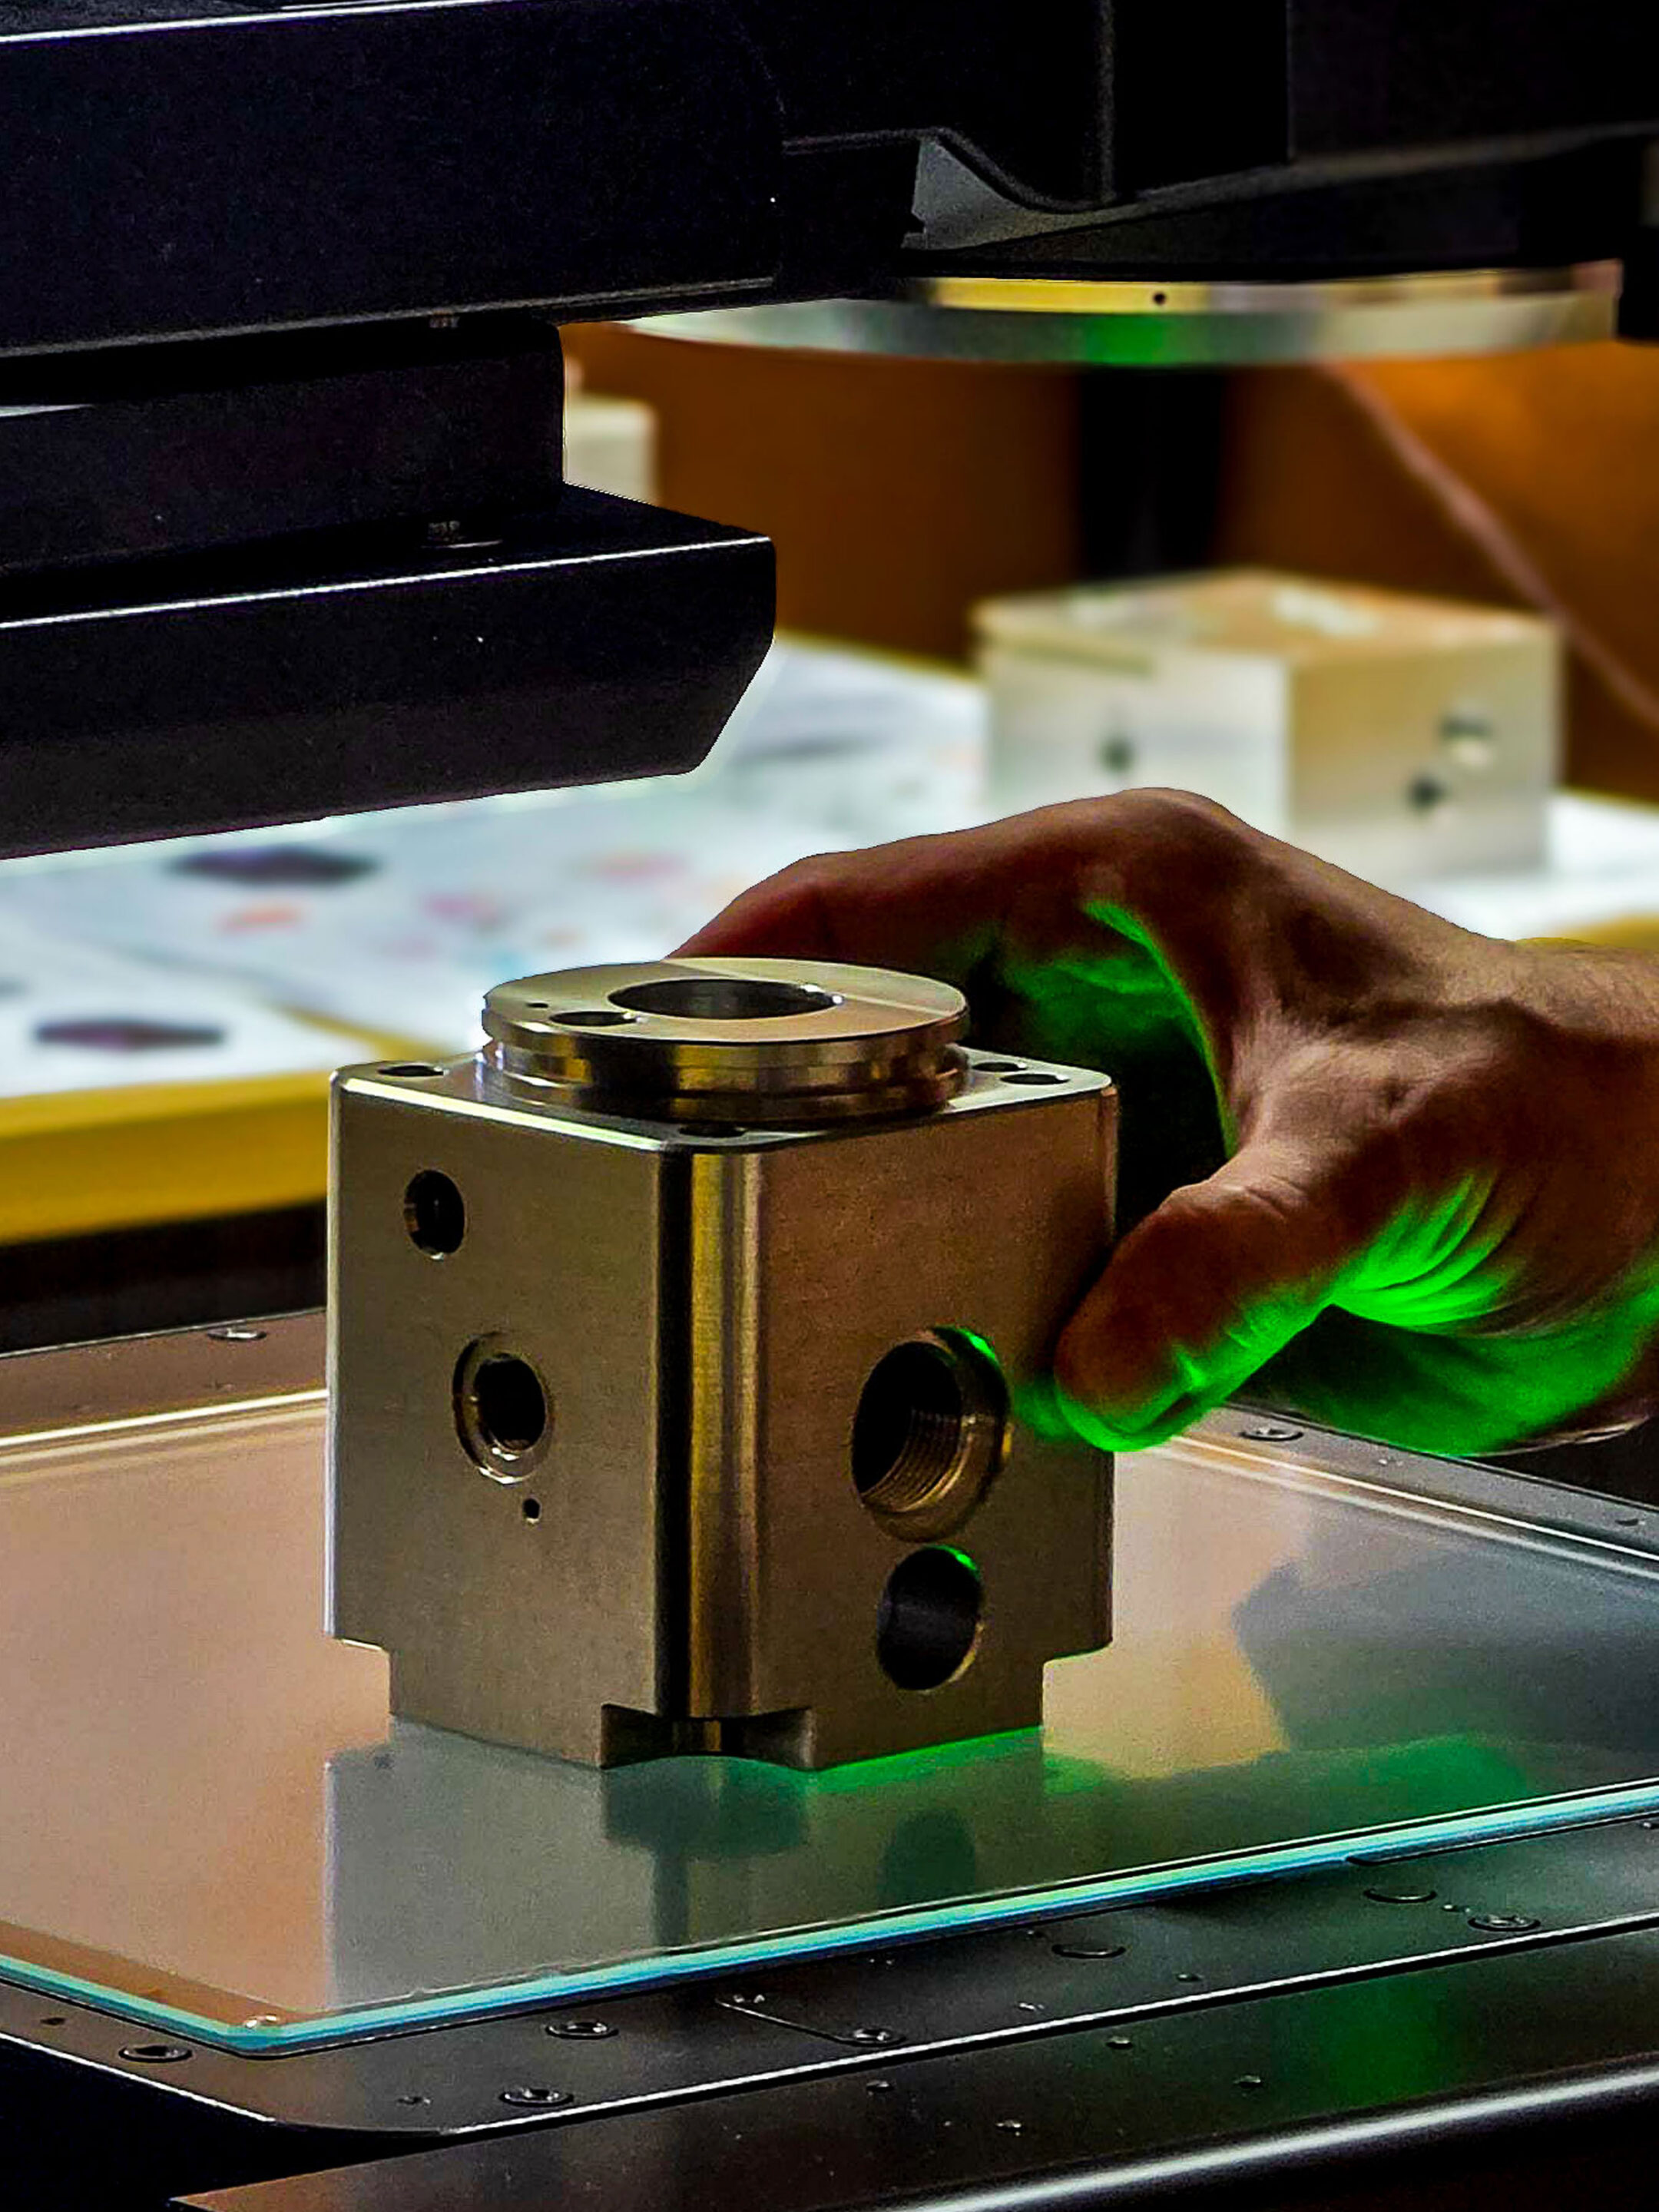
Aus diesem Grund haben wir uns für den neuen KEYENCE Messprojektor IM-X1330 entschieden. Damit vollzieht KONSTANDIN einen deutlichen Schritt in Richtung digitalisierter und automatisierter Qualitätskontrolle. Der IM-X1330 erfasst zweidimensionale geometrische Merkmale bildgestützt und automatisch. Dazu gehören beispielsweise Durchmesser, Radien, Abstände, Winkel, Kreisbögen, Breiten und Umfänge. Auch Form- und Lagetoleranzen wie Rundheit, Geradheit, Parallelität, Rechtwinkligkeit und Symmetrie können geprüft werden.
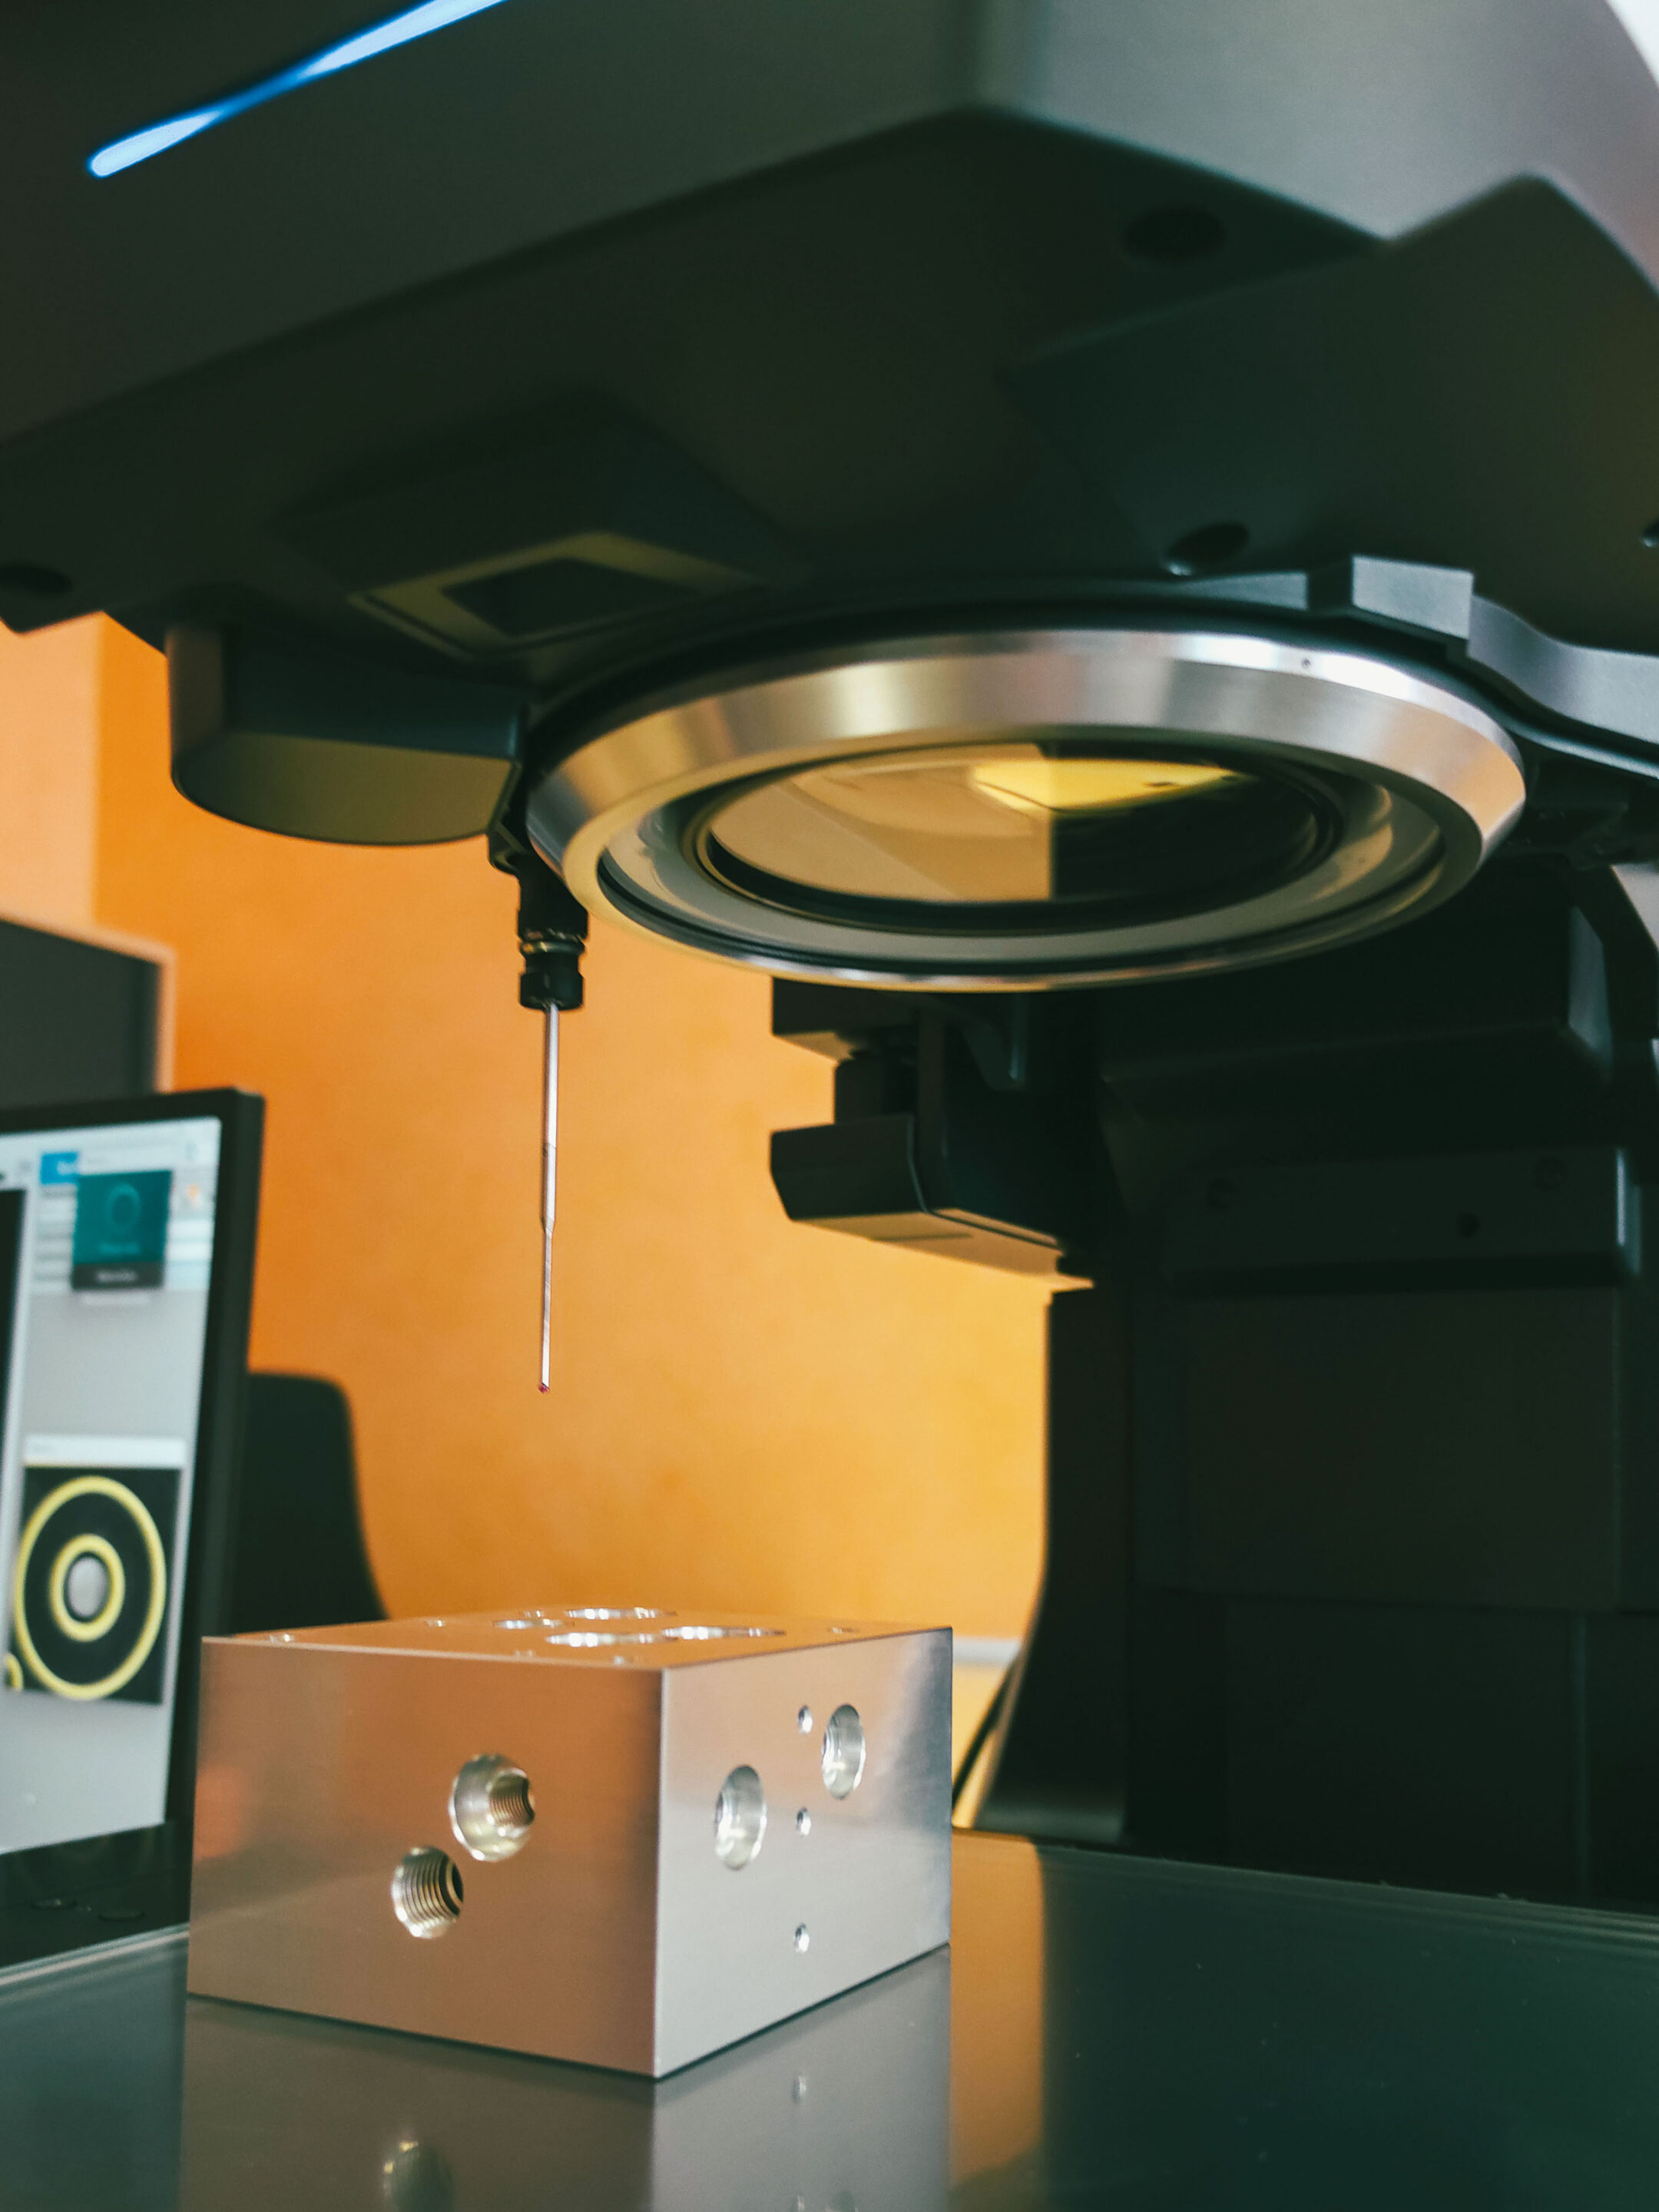
Über zusätzliche Sensoren lassen sich darüber hinaus dreidimensionale Merkmale erfassen. Ein Lasersensor ermöglicht beispielsweise die Messung von Höhen, Vertiefungen, Stufen, Ebenheiten und Profilen. Ein taktiler Messtaster kommt dort zum Einsatz, wo optische Verfahren an ihre Grenzen stoßen – etwa bei Hinterschnitten, seitlichen Bohrungen oder komplexen 3D-Geometrien.
Damit lassen sich unterschiedliche Prüfaufgaben mit einem einzigen System abdecken.
Für die Serienfertigung entsteht für uns somit ein wesentlicher Vorteil. Anstatt einzelne Merkmale nacheinander mit manuellen Messmitteln zu kontrollieren, können zahlreiche Prüfmerkmale automatisiert in einem Messvorgang erfasst werden. Die Ergebnisse stehen unmittelbar zur Verfügung und können direkt hinsichtlich der vorgegebenen Toleranzen bewertet werden. Damit lässt sich schnell feststellen, ob ein Bauteil innerhalb der definierten Spezifikation liegt.
CAD-Daten direkt als Grundlage für die Prüfung
Einen weiteren Baustein der automatisierten Qualitätssicherung sehen wir in der Möglichkeit, CAD-Daten direkt in das System zu übernehmen. Auf dieser Basis können Messpunkte und Prüfpläne weitgehend automatisiert erstellt werden. Bei komplexeren Geometrien ist zudem ein direkter Soll-Ist-Vergleich möglich. Abweichungen eines gefertigten Bauteils von den vorgegebenen CAD-Geometrien lassen sich dadurch gezielt erkennen.
Weniger manueller Aufwand – mehr Prozesssicherheit
Für die anstehenden großen und langfristigen Serienaufträge ist dies ein wichtiger Aspekt und bedeutet für unsere Qualitätssicherung einen wichtigen Schritt von der klassischen manuellen Einzelmessung hin zu einem stärker automatisierten und standardisierten Prüfprozess.
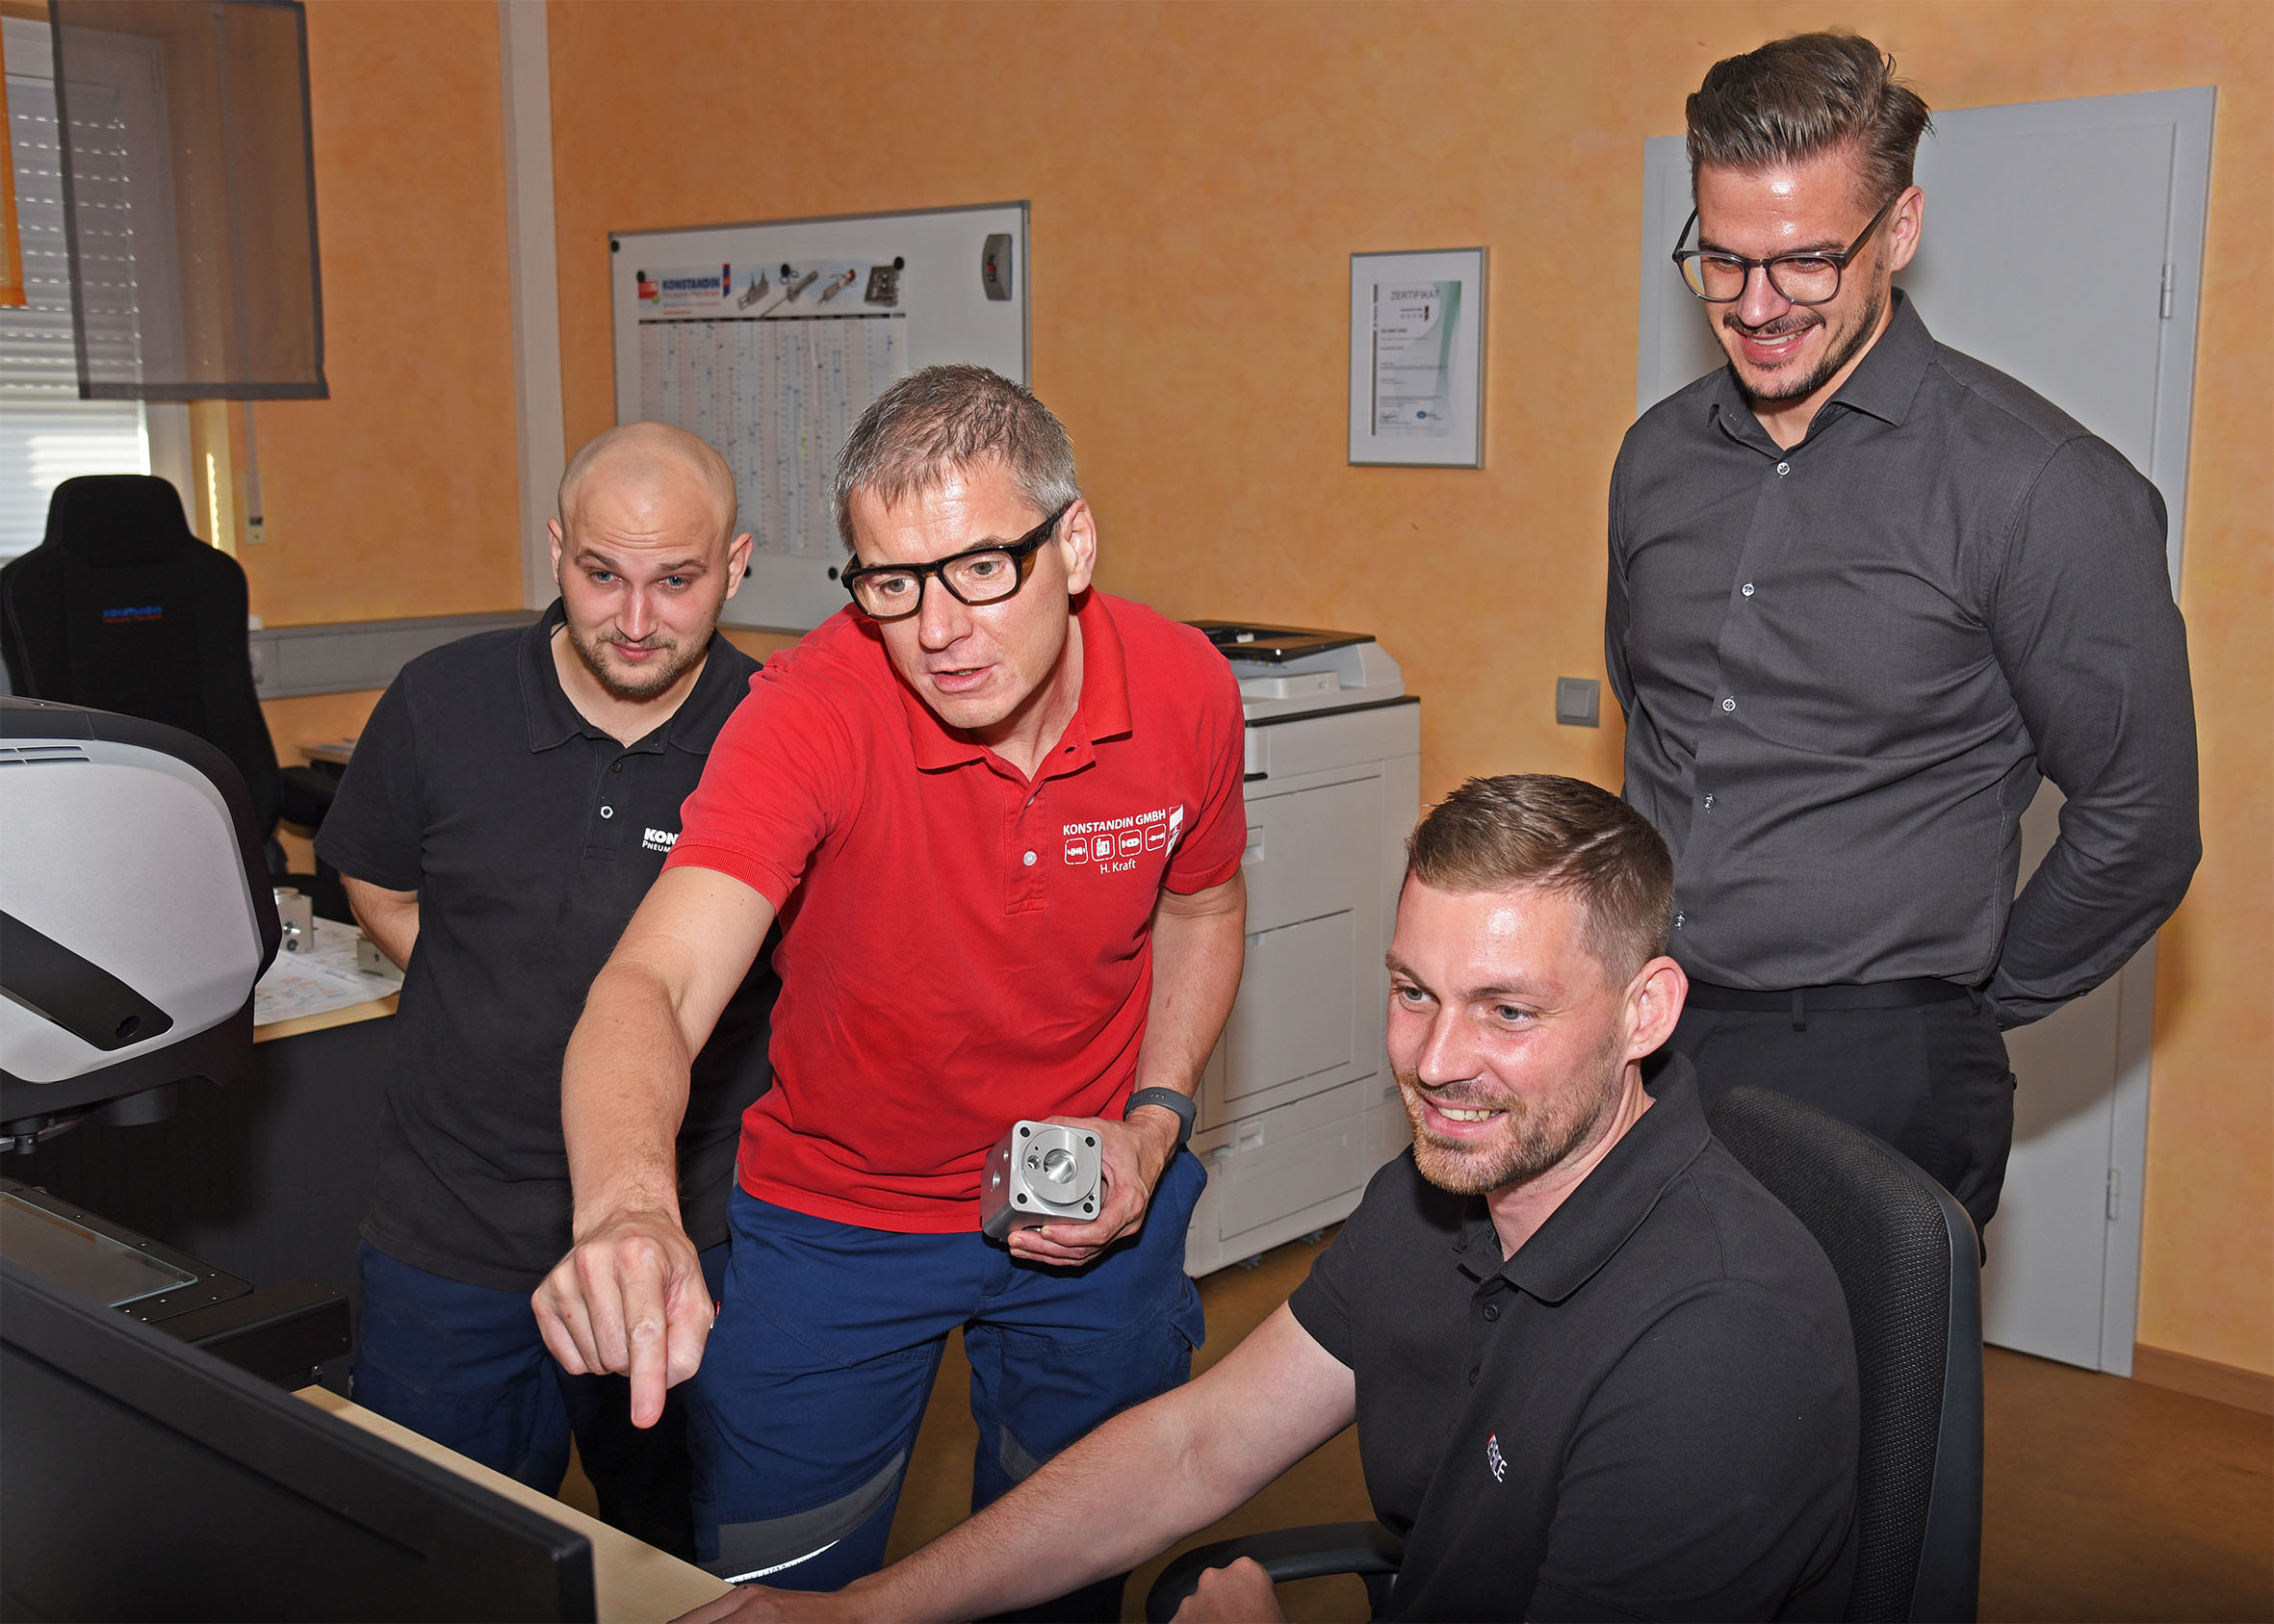
Dank der hervorragenden Beratung und Betreuung durch Herrn Rupp von KEYENCE Deutschland und einer individuellen Schulung, ist unser Team für die individuellen Anforderungen bestens vorbereitet.
Erfahren Sie mehr über die Messgeräte von KEYENCE!
Kooperation mit KEYENCE
Dank der hervorragenden Beratung und Betreuung durch Herrn Rupp von KEYENCE Deutschland, konnten wir das richtige Messgerät für unsere individuellen Bedarfe definieren. Die Schulung erfolgte direkt bei uns im Haus und die Kollegen sind nun sehr gut auf die folgenden Aufgaben vorbereitet.
Die Investition in das IM-X1330 ist gleichzeitig Teil einer Zusammenarbeit zwischen KONSTANDIN und KEYENCE. Über die KEYENCE Deutschland GmbH wurde KONSTANDIN zum Referenzkunden für die moderne optische Messtechnik.
Die Zusammenarbeit bewerten wir ausdrücklich als partnerschaftlich und zukunftsorientiert. Denn neben der technischen Lösung steht auch der Erfahrungsaustausch im Mittelpunkt.
Die Kooperation geht dabei über die reine Nutzung des Systems hinaus.
Interessierte Unternehmen haben die Möglichkeit, das Messsystem direkt bei KONSTANDIN in Karlsbad kennenzulernen und dessen Einsatz in der Praxis zu erleben. Auch eigene Bauteile oder Muster können mitgebracht und unter realen Bedingungen vermessen werden.
Investition von heute sichert die Produktionssicherheit von morgen
Mit dem neuen Messsystem schaffen wir die Basis für eine weitere Qualitätssteigerung in unserer Produktion und zudem die Voraussetzungen dafür, auch bei steigenden Stückzahlen eine automatisierte, leistungsfähige und wirtschaftliche Qualitätssicherung sicherzustellen.
Die Kombination aus automatisierter Fertigung und digitaler Messtechnik ermöglicht KONSTANDIN, den Weg in die Zukunft konsequent weiterzugehen voranzutreiben – und den stetig steigenden Anforderungen gewachsen zu sein.
Technische Details KEYENCE IM X13030
Kombination verschiedener Messverfahren:
Optische Messung, Lasermessung und taktile Prüfung können je nach Bauteil und Merkmal miteinander kombiniert werden.
- Zertifiziert nach ISO 10360
- Messverfahren: optisch, Laser und taktil
- 2D-Messung: Durchmesser, Radien, Abstände, Winkel, Breiten, Umfänge sowie Form- und Lagetoleranzen
- 3D-Messung: Höhen, Tiefen, Stufen, Ebenheiten und Profile
- CAD-Vergleich: Soll-Ist-Vergleich auf Basis von CAD-Daten
- Messbereich X/Y: bis 300 × 300 mm im Breitfeldmodus
- Messbereich X/Y im Präzisionsmodus: bis 225 × 225 mm
- Z-Achsen-Verfahrweg: bis 150 mm
- Maximale Tischbelastung: 15 kg
- Messgenauigkeit: im Mikrometerbereich:
Die exakten Werte hängen vom verwendeten Messkopf ab (dem Breitfeld- oder dem hochpräzisen Präzisions-Messkopf - Achsen- und Ebenengenauigkeit (X/Y)
o X/Y-Achse: 1,8 + 0,02L µm (Referenz: ISO 10360-7)
(Beispiel: Bei einer Messstrecke von 100 mm beträgt die maximale Abweichung
3,8 µm: 1,8 + 0,02 x 100 mm = 3,8 µm.)
Bei Nutzung des taktilen Messtasters: X/Y-Achse: 2,8 + 0,02L μm
o X/Y-Ebene: 2,8 + 0,02L µm (Referenz: ISO 10360-7)
L steht dabei jeweils für den XY-Verfahrweg des Stages in mm.
Bei Nutzung des taktilen Messtasters: X/Y-Ebene: 3,8 + 0,02L μm. - Bei Nutzung des taktilen Messtasters: X/Y-Ebene: 3,8 + 0,02L μm.
- Höhengenauigkeit (Z-Achse)
- Z-Achse allgemein: 3,8+0,04L µm (bis 62 mm Messhöhe).
Bei Messhöhen über 62 mm verschiebt sich der Wert auf 3,8 + 0,08L μm. - Wiederholpräzision je nach verwendetem Messkopf und Messmodus:
– IM-Kopf im Breitfeldmodus: 1,0 µm
– IM-Kopf im Hochpräzisionsmodus: 0,5 µm
– LM-Kopf im Breitfeldmodus: 0,5 µm
– LM-Kopf im Hochpräzisionsmodus: 0,1 µm
Bilder: Konstandin GmbH